Défauts de coulée en fonte : soufflures et trous de sable
2026-10-02
Une soufflure et un trou de sable sont deux défauts de petite taille qui décident si une pièce est acceptée, réparée ou rebutée. Ils se ressemblent sur une surface usinée, mais proviennent des deux extrémités du process : l'un du gaz présent dans le métal, l'autre du moule lui-même. Ce guide couvre l'origine de chaque défaut, les contrôles qui les préviennent et la façon de les détecter avant que la pièce ne quitte la fonderie.
Nature des deux défauts
Les soufflures sont des cavités laissées par du gaz piégé dans la fonte liquide ou dans l'empreinte du moule, qui n'a pas pu s'échapper avant la solidification. Leur paroi est généralement lisse et leur forme plutôt arrondie ; elles peuvent être isolées ou groupées sur une face usinée.
Les trous de sable sont des cavités provoquées par du sable de moulage qui s'est détaché et a été entraîné dans la pièce, ou par la dégradation de la surface du moule au contact du métal. Leur paroi est plus rugueuse et ils contiennent souvent des résidus de sable.
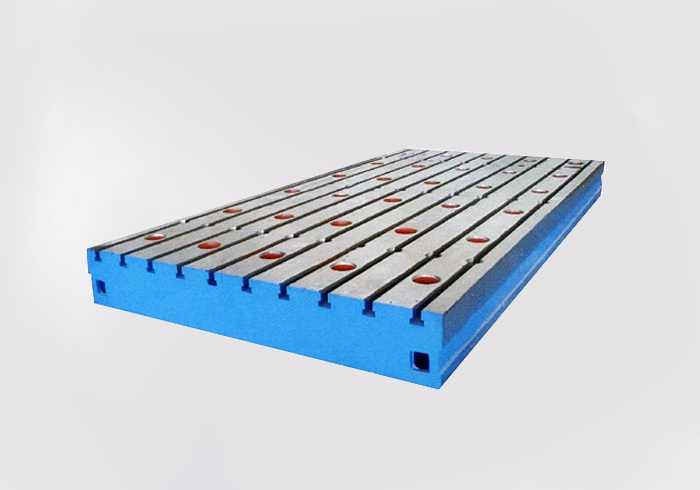
Sur un plateau de surface ou une plate-forme en fonte, les deux défauts relèvent de la même clause de réception : la surface de travail ne doit présenter ni trous de sable, ni soufflures, ni fissures, ni inclusions de laitier, ni retassures, ni rayures, ni chocs, ni points de rouille affectant l'aspect ou les performances. C'est pourquoi, pour un acheteur, la maîtrise du process chez le fondeur compte davantage que l'aspect de la pièce finie.
Origine des soufflures
Deux conditions expliquent la majorité des soufflures en fonte :
- Une teneur en gaz trop élevée dans la fonte liquide. Si la fusion contient trop de gaz, ce gaz doit bien aller quelque part au refroidissement : il va dans le métal.
- Un éventage insuffisant du moule. Le gaz produit à la surface du moule, ou l'air qui ne peut pas quitter l'empreinte, n'a aucun exutoire si le moule n'est pas correctement éventé : il est plaqué dans la peau en cours de solidification.
Les paramètres de coulée se situent sous ces deux causes. Une fusion et un moule par ailleurs conformes produiront malgré tout des soufflures si la température ou la vitesse de coulée sortent de la plage de travail, car des paramètres anormaux favorisent le dégagement de gaz au moment précis où le métal se fige.
Origine des trous de sable
Les trous de sable remontent au moule plutôt qu'au métal :
- Qualité du sable de moulage. Un sable hors spécification se dégrade sous la chaleur et sous le lavage de la coulée.
- Préparation et serrage du sable. Un malaxage irrégulier et un compactage inconstant laissent des zones faibles ; la surface s'arrache alors là où le métal la balaie.
- Technique de moulage. Un moule réalisé sans méthode constante présente des zones locales qui ne résistent pas à la coulée.
- Dérives de paramètres. La même dérive de température ou de vitesse qui produit des soufflures favorise le décollement des grains de sable de la paroi du moule.
Contrôles en fusion et en coulée
Les mesures qui suppriment réellement ces défauts sont des mesures de process, pas des mesures de contrôle final.
| Domaine | Contrôle |
|---|---|
| Fusion | Renforcer le dégazage de la fonte ; choisir un dégazant adapté |
| Conception du moule | Optimiser la conception pour assurer un éventage libre |
| Coulée | Tenir la température et la vitesse de coulée dans la plage de travail — trop haut ou trop bas, trop rapide ou trop lent produisent des défauts |
| Équipements | Entretenir et étalonner les équipements critiques selon un planning : four de fusion, machine de coulée et le reste de la ligne |
| Surveillance | Instrumenter le process : capteurs de température et de pression pour maintenir les paramètres de fusion et de coulée dans leur plage de consigne |
L'état des équipements et la surveillance en temps réel figurent sur cette liste parce que ce sont les dérives de paramètres, et non la malchance, qui produisent les défauts. Un four qui a dérivé ou un moule qui n'évente plus se traduisent par un dégagement de gaz ou du sable décollé dans la pièce, bien avant que quiconque ne remarque l'équipement.
Sable de moulage et conception du moule
C'est du côté du sable que se gagnent ou se perdent les trous de sable :
- Choisir un sable de moulage conforme aux spécifications.
- Maîtriser le malaxage et le serrage du sable, et les maintenir constants d'un moule à l'autre.
- Garder une technique de moulage homogène dans l'atelier : la compétence est une variable de process comme une autre.
Deux procédés de moulage méritent d'être connus, car ils modifient le profil des défauts :
Le sable à prise chimique (sable résiné). Un moule lié à la résine présente une bonne rigidité et une résistance élevée au début de la coulée. Cette rigidité permet d'exploiter l'expansion graphitisante de la fonte pendant la solidification, ce qui supprime les retassures et les porosités de retrait, et rend praticable la coulée à masselottes réduites ou sans masselottes pour la fonte grise et la fonte ductile.
La coulée à modèle perdu (moulage en moule plein). Un modèle en polystyrène est noyé dans un sable à prise autocatalytique à résine furanique. Lors de la coulée, le modèle se vaporise et brûle, et le métal prend la place qu'il occupait : la pièce reproduit donc le modèle. Pour les pièces unitaires et les petites séries de grande taille — le banc de machine-outil étant le cas classique — cette voie supprime le coût des modèles bois et raccourcit le cycle, avec une précision dimensionnelle élevée, un faible surépaisseur d'usinage et un bon état de surface.
La collapsibilité du moule et des noyaux relève aussi de cette famille de décisions : un moule qui ne cède pas lorsque la pièce se contracte déchire la pièce. Le sujet n'est pas un détail, c'est un choix de conception.
Contrôle : intercepter les défauts avant l'expédition
Les moyens de contrôle doivent permettre de détecter ce qu'un examen visuel ne voit pas :
- Contrôle radiographique (rayons X) pour les soufflures et retassures internes.
- Contrôle par ultrasons pour les discontinuités internes dans les fortes sections.
- Audits qualité périodiques portant sur le process lui-même, et pas seulement sur la pièce finie, afin qu'une dérive soit corrigée au lieu d'être redétectée pièce après pièce.
Pour les plateaux et plates-formes en fonte, la norme définit en outre une fenêtre de réparation étroite :
- Les trous de sable de moins de 15 mm de diamètre peuvent être bouchés avec la même matière, à condition que le bouchon soit plus tendre que le métal environnant.
- Pas plus de quatre trous bouchés par surface de travail.
- Espacement minimal entre trous bouchés : 80 mm.
- La dureté de la surface de travail doit rester dans la plage spécifiée après réparation.
Un bouchon dans ces limites est acceptable. Hors de ces limites, la pièce est rebutée — et aucun habillage de surface n'y change rien.
Enregistrements et traçabilité
Un défaut coûte peu à corriger à la source et cher à corriger chez le client. Un enregistrement par lot — matière première, paramètres de process, résultats de contrôle — est ce qui permet de localiser rapidement la cause lorsqu'un défaut apparaît, au lieu de procéder par hypothèses.
Avec cet enregistrement, l'action corrective est ciblée : un changement de fournisseur de sable, un four à réétalonner ou une pratique de coulée qui a dérivé se voient dans les données avant de devenir une réclamation.
Questions fréquentes
Quelle est la différence entre une soufflure et un trou de sable ?
Une soufflure est une cavité laissée par du gaz piégé provenant de la fusion ou de l'empreinte du moule ; sa paroi est généralement lisse. Un trou de sable est une cavité due à du sable de moulage qui s'est détaché ou à la dégradation de la paroi du moule ; il est plus rugueux et peut contenir du sable.
Une pièce présentant des soufflures ou des trous de sable peut-elle être réparée ?
Les petits trous de sable ont une voie de réparation définie sur les plateaux en fonte : moins de 15 mm de diamètre, bouchés avec la même matière, plus tendre que le métal environnant, quatre au maximum par surface de travail et espacés d'au moins 80 mm. Hors de cette fenêtre, il s'agit d'un rebut, pas d'une réparation.
Le dégazage suffit-il à éviter les soufflures ?
Non. Le dégazage supprime une source de gaz côté métal, mais un moule qui n'évente pas piégera malgré tout du gaz en surface. Le contrôle de la fusion, l'éventage du moule, les paramètres de coulée et l'état des équipements doivent tenir ensemble.
Comment détecte-t-on les soufflures et les trous de sable ?
Le contrôle radiographique et les ultrasons détectent les défauts internes qu'un examen visuel manque. L'audit du process et les enregistrements par lot interceptent la dérive qui les produit.
La température de coulée peut-elle vraiment causer des défauts ?
Oui. Une température ou une vitesse de coulée trop élevées ou trop faibles, trop rapides ou trop lentes, favorisent à la fois les soufflures et les trous de sable. Les paramètres doivent être tenus dans la plage et surveillés en continu, pas réglés une fois pour toutes.
Besoin de pièces en fonte réalisées sur votre plan ?
Hebei Yuanpeng Machine Tool And Measuring Implement Co., Ltd. produit des pièces de machines-outils, des outils de mesure et des plateaux en fonte depuis 1995. Nous détenons la licence nationale de production d'outils de mesure de plaque et avons été parmi les premiers du secteur à obtenir la certification ISO 9001. Nos produits sont exportés vers les États-Unis, l'Europe, le Japon, la Corée du Sud et d'autres marchés.
Envoyez votre plan, la spécification de matière et la quantité à yuanpeng@yepoweldingtables.com, ou utilisez le formulaire de demande sur notre page de contact. Nous répondons sous un jour ouvré.
Produits associés : Série fonte · Plaque en fonte de haute précision · Plaque en fonte à rainure en T bidirectionnelle
Page précédente:

Contactez-nous
E-mail:
yuanpeng@yepoweldingtables.com
Service Hotline:
+86-19933786909
Adresse:
Zone de développement industriel de la ville de Jiaohe, ville de Botou
Hotline de vente: +86-19933786909
rue Jianshe (section Wangzhuang), bourg de Jiaohe, ville de Botou, ville de Cangzhou, province du Hebei


Enquête immédiate
Nous vous contacterons dans un délai d'un jour ouvrable. S'il vous plaît prêter attention à votre email.