Plateau de surface en fonte : nuances, norme de fabrication et contrôle à la réception
2026-10-01
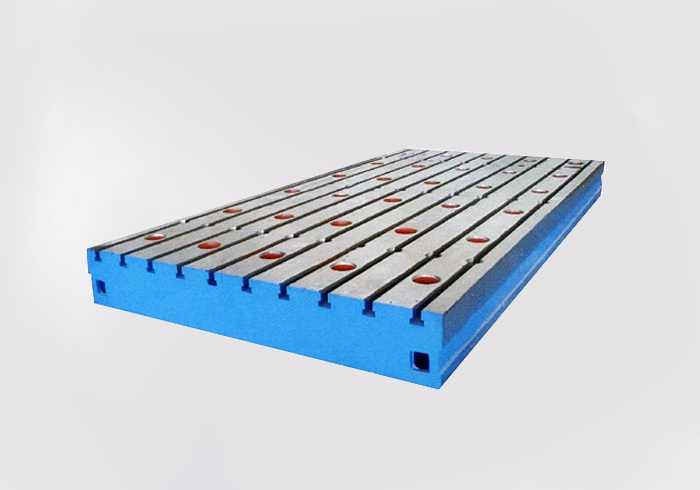
Un plateau de surface en fonte est le plan de référence sur lequel tout le reste de l'atelier est mesuré. Si sa planéité dérive, chaque mesure prise dessus dérive avec elle. Ce guide couvre les nuances de matière, la plage dimensionnelle, la norme de fabrication et les points qu'un acheteur doit réellement contrôler avant de valider une livraison.
À quoi sert un plateau de surface en fonte
Un plateau de surface en fonte (aussi appelé plaque de mesure, plateau de contrôle ou plate-forme en fonte) fournit un plan de référence plat pour :
- la mesure de précision et le contrôle dimensionnel des pièces usinées
- le traçage et le marquage
- le contrôle des machines-outils et des équipements, comme plan de référence
- le montage, l'ajustage et l'alignement des machines
- le rivetage et le soudage des structures assemblées
- le travail en atelier d'outillage et l'étalonnage des calibres
Comme le plateau porte la référence, la surface de travail est finie par grattage manuel plutôt que par rectification seule. Le grattage laisse une surface qui retient l'huile et absorbe les petits copeaux, ce qui garde la référence stable à l'usage quotidien.
Norme de fabrication et matière
| Élément | Spécification |
|---|---|
| Norme de fabrication | JB/T7974-1999 |
| Procédure de vérification | JJG117-91 |
| Matière | Fonte grise fine à haute résistance, HT200-300 |
| Dureté de la surface de travail | HB 170-240 |
| Structure | Type à nervures (plaque-nervure) |
| Finition de la surface de travail | Grattage manuel |
| Nuances de précision | Nuance 1, nuance 2, nuance 3, rabotée fine |
Les nuances supérieures sont grattées et vérifiées par comptage des points de contact ; les plateaux rabotés fins sont destinés aux applications où une finition grattée n'est pas exigée.
Dimensions standard et grandes plaques
Les plateaux standard vont de 100 x 100 mm jusqu'à 4000 x 8000 mm. Deux points comptent au-delà :
- Les dimensions non standard peuvent être produites sur plan. Envoyez la longueur, la largeur, l'épaisseur, la nuance requise et la disposition des rainures.
- Au-dessus de 4000 x 8000 mm, les plateaux sont réalisés en sections assemblées plutôt qu'en une seule pièce coulée. L'assemblage garantit la santé de la coulée et reste praticable pour le transport. Les grands bancs d'essai et de montage jusqu'à 15 m sont construits ainsi.
La surface de travail peut être usinée avec des rainures en V, des rainures en T, des rainures en U, des queues d'aronde, des trous ronds et des trous oblongs, afin que les outillages, les brides et les pièces se positionnent et se fixent directement sur le plateau.
Pourquoi le traitement thermique décide de la durée de précision
C'est la différence de qualité la plus courante entre deux plateaux d'apparence identique.
Après la coulée, un plateau doit être revenu pour libérer les contraintes internes résiduelles. Un revenu court à basse température, ou un revenu supprimé, ne se voit pas à l'expédition : le plateau se mesure parfaitement le premier jour. Le problème apparaît 12 à 24 mois plus tard, lorsque les contraintes internes restantes se libèrent et que la surface de travail se déforme hors tolérance. L'acheteur paie alors un réusinage ou un remplacement.
Une séquence de production correcte est la suivante :
- Coulage en fonte grise fine à haute résistance
- Revenu pour libérer les contraintes de coulée (revenu haute température d'environ 600-700 °C, ou vieillissement naturel)
- Vieillissement naturel de 1 à 3 mois en général ; pour certains produits, un vieillissement naturel de 2 à 3 ans est utilisé
- Ébauche d'usinage, puis un second vieillissement de détente
- Grattage de finition et vérification finale de précision
À l'achat, demandez le relevé du traitement thermique. Le fait qu'un cycle de revenu complet et conforme ait été réalisé doit être un critère de réception essentiel, et non une vérification faite après coup.
Comment la surface de travail est contrôlée
Les critères de réception de la surface de travail suivent la norme :
- Absence de trous de sable, soufflures, fissures, inclusions de laitier, retassures, rayures, chocs ou points de rouille affectant l'aspect ou les performances
- Sur les nuances 1 à 3, les trous de sable inférieurs à 15 mm de diamètre peuvent être bouchés avec la même matière, à condition que le bouchon soit plus tendre que le métal environnant. Pas plus de quatre trous bouchés par surface de travail, avec un espacement entre eux d'au moins 80 mm
- Dureté de la surface de travail dans la plage spécifiée
- Pour les plateaux grattés, la densité des points de contact est contrôlée après rodage au bleu. Dans tout carré de 25 x 25 mm, le nombre de points doit satisfaire à l'exigence de la nuance, et l'écart de nombre de points entre deux carrés de 25 x 25 mm quelconques ne doit pas dépasser 5 points
- Pour les plateaux grattés de nuance 3, rugosité maximale Ra 5 µm
La taille des manques, le nombre de bouchons et la densité des points de contact sont les trois éléments qu'un contrôle visuel ne détecte pas. Demandez la fiche de contrôle.
Mise en place et mise à niveau d'un plateau en fonte
Une installation correcte maintient le plateau dans les tolérances ; une mauvaise installation le déforme.
La méthode standard du secteur est la mise à niveau sur trois points :
- Placer trois cales réglables sous trois positions d'appui sur la face inférieure du plateau
- Poser un niveau à cadre de précision sur le plateau dans le sens longitudinal, transversal et diagonal, et relever l'erreur à chaque position
- Lorsqu'un relevé sort de la tolérance, tourner légèrement la cale correspondante pour monter ou descendre ce point
- Remesurer et répéter jusqu'à ce que chaque position de mesure soit dans la tolérance de la nuance
Deux détails sont souvent oubliés :
- Les plateaux de plus de 2 m ont besoin d'appuis auxiliaires en plus des trois appuis principaux. Les appuis auxiliaires doivent toucher juste la face inférieure : s'ils portent la charge et soulèvent le plateau, ils déformeront la planéité qu'ils étaient censés protéger.
- Serrez les contre-écrous après le réglage. Remettez à niveau chaque semaine pendant le premier mois pour un plateau nouvellement installé ou déplacé, puis passez à l'intervalle d'étalonnage normal une fois les relevés stabilisés.
Conditions d'utilisation et maintenance
| Élément | Exigence |
|---|---|
| Température de travail | 20 ± 5 °C (une variation de température introduit une erreur de mesure) |
| Nettoyage avant emploi | Retirer l'huile de protection à l'essence non corrosive, essuyer avec un chiffon de coton non pelucheux |
| Mise à niveau en début de travail | Mettre à niveau au niveau à bulle pour que tous les appuis portent uniformément |
| Après emploi | Essuyer, appliquer une huile antirouille sans acide, couvrir de papier anti-humidité, stocker au sec |
| Intervalle d'étalonnage | Au moins une fois par an |
Évitez les chocs et n'utilisez jamais le plateau comme table de soudage, sauf s'il a été spécifié pour cet usage.
Demandes personnalisées que nous pouvons produire
Envoyez-nous les éléments suivants et nous chiffrons directement :
- Dimensions hors tout (longueur x largeur x épaisseur)
- Nuance de précision requise
- Disposition des rainures : dimension et pas des rainures en T, rainure en V, queue d'aronde, implantation des trous
- Usage du plateau : contrôle, montage, soudage ou banc d'essai
- Charge et poids des pièces, si le plateau doit supporter des machines montées
Questions fréquentes
Comment choisir entre la nuance 1, 2 et 3 ?
Nuance 1 pour les salles de métrologie et le contrôle de précision des pièces à tolérance serrée. Nuance 2 pour le contrôle général en atelier et le traçage. Nuance 3 pour le montage, le marquage et le support de soudage, lorsque le plateau est une surface de travail et non une référence de mesure.
Faut-il acheter un plateau gratté ou raboté fin ?
Gratte si le plateau sert de référence de mesure : le grattage donne la structure de points de contact et la rétention d'huile qui stabilisent la référence. Le raboté fin convient lorsque le plateau sert au support, au montage ou au marquage grossier.
Combien de temps un plateau en fonte conserve-t-il sa précision ?
Sur un plateau correctement revenu et vieilli, avec un appui sur trois points et des conditions d'atelier normales, une durée de vie largement supérieure à dix ans est réaliste. Le mode de défaillance est presque toujours une détente insuffisante des contraintes, et non l'usure.
Un seul plateau peut-il servir au soudage et au contrôle ?
Il peut être fourni avec une surface de travail nitrurée ou autrement protégée pour le soudage, mais s'il est utilisé comme table de soudage, sa nuance de précision doit être traitée comme une tolérance de travail, et non comme une tolérance métrologique. Pour de meilleurs résultats, gardez un plateau de contrôle séparé.
Puis-je assembler plusieurs plateaux pour former un grand banc ?
Oui. Pour les bancs au-delà de 4000 x 8000 mm, ou lorsqu'une pièce unique n'est pas réaliste, on utilise des rails de sol en fonte ou des sections de plateau assemblées. Nous produisons les deux.
Besoin d'un plateau en fonte chiffré sur votre plan ?
Hebei Yuanpeng Machine Tool And Measuring Implement Co., Ltd. fabrique des outils de mesure et des plateaux en fonte depuis 1995. Nous détenons la licence nationale de production d'outils de mesure de plaque et avons été parmi les premiers du secteur à obtenir la certification ISO 9001. Nos plateaux sont exportés vers les États-Unis, l'Europe, le Japon, la Corée du Sud et d'autres marchés.
Envoyez votre plan, la nuance requise et la quantité à yuanpeng@yepoweldingtables.com, ou utilisez le formulaire de demande sur notre page de contact. Nous répondons sous un jour ouvré.
Produits associés : Série fonte · Plaque en fonte de haute précision · Plaque en fonte à rainure en T bidirectionnelle
Page précédente:

Contactez-nous
E-mail:
yuanpeng@yepoweldingtables.com
Service Hotline:
+86-19933786909
Adresse:
Zone de développement industriel de la ville de Jiaohe, ville de Botou
Hotline de vente: +86-19933786909
rue Jianshe (section Wangzhuang), bourg de Jiaohe, ville de Botou, ville de Cangzhou, province du Hebei


Enquête immédiate
Nous vous contacterons dans un délai d'un jour ouvrable. S'il vous plaît prêter attention à votre email.